Khoảng Trống Giữa Infill và Outer Wall: Nguyên Nhân & Cách Sửa
Khoảng trống giữa infill và outer wall thường xuất hiện trong quá trình in 3D FDM, một lỗi kỹ thuật tưởng chừng nhỏ nhưng lại ảnh hưởng trực tiếp đến độ bền kết cấu và chất lượng bề mặt của sản phẩm. Nhiều người mới thường nhầm lẫn đây chỉ là vấn đề thẩm mỹ. Tuy nhiên, đối với các chi tiết cơ khí, linh kiện chịu lực hoặc sản phẩm thương mại, hiện tượng infill không tiếp xúc với outer wall có thể làm suy giảm đáng kể độ ổn định tổng thể của mô hình.
Bài viết này sẽ phân tích chi tiết bản chất của lỗi, cơ chế hình thành, các yếu tố ảnh hưởng và phương án xử lý tối ưu theo góc nhìn kỹ thuật thực tế.
Khoảng trống giữa infill và outer wall thực chất là gì?
Trong công nghệ FDM (Fused Deposition Modeling), mô hình được xây dựng theo từng lớp. Mỗi lớp bao gồm thành ngoài (outer wall hoặc perimeter), các thành bên trong và phần lõi dạng lưới gọi là infill. Về lý thuyết, infill phải chồng lấn một phần nhỏ vào thành ngoài để đảm bảo liên kết chắc chắn giữa phần lõi và lớp vỏ.
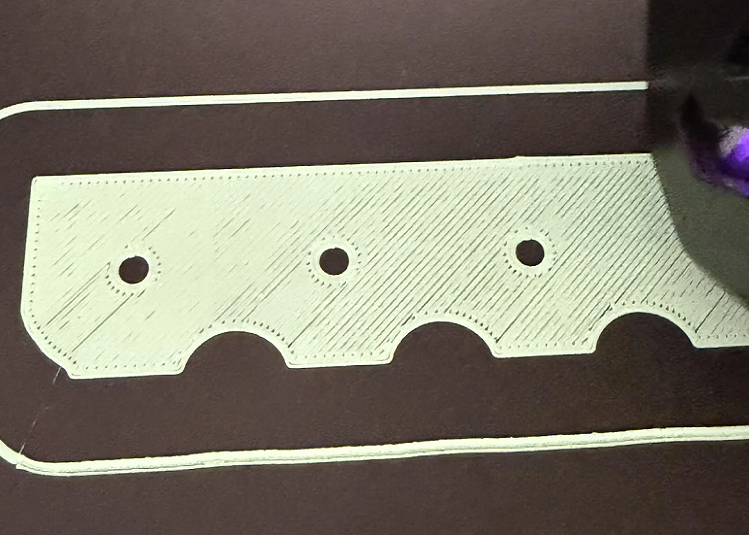
Khi sự chồng lấn này không đủ, hai vùng cấu trúc không “khóa” vào nhau đúng cách. Kết quả là xuất hiện một khe hở rất nhỏ giữa infill và outer wall. Khe hở này có thể khó nhìn bằng mắt thường nhưng lại dễ phát hiện khi cắt ngang mô hình hoặc khi chịu lực kéo.

Cơ chế hình thành khe hở giữa infill và thành ngoài

Để hiểu vì sao lỗi này xuất hiện, cần nhìn vào cách phần mềm slicing xử lý mô hình. Các phần mềm phổ biến như Ultimaker Cura hay PrusaSlicer sẽ chuyển đổi file STL thành các đường chạy đầu phun. Trong quá trình này, hệ thống xác định thứ tự in perimeter và infill, cũng như mức độ chồng lấn giữa chúng.
Nếu thông số infill overlap quá thấp, infill chỉ chạm sát thành ngoài thay vì đè lên một phần nhỏ như thiết kế chuẩn. Khi đó, lực kết dính phụ thuộc hoàn toàn vào khả năng dàn trải của vật liệu. Với các loại filament ít giãn nở hoặc khi nhiệt độ chưa đủ cao, nhựa không “lan” đủ để bù vào khoảng trống vi mô này.
Ngoài yếu tố overlap, tốc độ in và lưu lượng đùn cũng đóng vai trò quyết định. Khi đầu phun di chuyển quá nhanh, sợi nhựa chưa kịp bám chắc vào perimeter thì đã bị kéo đi. Điều này đặc biệt dễ xảy ra với những bản in có infill density thấp.
Ảnh hưởng của lỗi đến độ bền và chất lượng sản phẩm
Nhiều người chỉ phát hiện lỗi này khi sản phẩm bị nứt hoặc tách lớp. Nguyên nhân là vì phần lõi và lớp vỏ không liên kết thành một khối đồng nhất. Khi chịu lực, thành ngoài có xu hướng tách khỏi cấu trúc bên trong, làm giảm khả năng phân tán lực.
Đối với các chi tiết kỹ thuật như gá kẹp, bản lề, housing điện tử hoặc linh kiện cơ khí, khoảng trống giữa infill và outer wall có thể khiến chi tiết gãy tại điểm tiếp giáp. Thậm chí với sản phẩm trưng bày, lỗi này vẫn gây ra hiện tượng bề mặt hơi lõm hoặc rung nhẹ khi sờ vào.
Về lâu dài, đây không chỉ là vấn đề hình thức mà còn là vấn đề độ tin cậy của bản in.
Nguyên nhân phổ biến dẫn đến infill không tiếp xúc outer wall

Một trong những nguyên nhân thường gặp nhất là giá trị infill overlap được thiết lập quá thấp. Trong nhiều profile mặc định, thông số này dao động khoảng 10–15%. Với một số vật liệu hoặc nozzle đã mòn nhẹ, mức này không đủ để đảm bảo liên kết chắc chắn.
Ngoài ra, thứ tự in cũng ảnh hưởng đáng kể. Khi perimeter được in trước và infill in sau, nếu infill không có độ chồng lấn hợp lý, nó chỉ đặt cạnh perimeter thay vì khóa vào bên trong. Một số trường hợp khi chuyển sang in infill trước rồi mới in outer wall, độ liên kết cải thiện rõ rệt.
Hiện tượng under-extrusion cũng là nguyên nhân quan trọng. Nếu máy in đùn thiếu nhựa do sai E-step, flow rate thấp hoặc nozzle bán tắc, các đường infill sẽ mỏng hơn dự kiến. Khi đó, dù overlap đúng, vật liệu vẫn không đủ để lấp kín vùng tiếp giáp.
Nhiệt độ đầu phun chưa tối ưu cũng góp phần làm giảm khả năng hòa trộn giữa các đường in. Khi nhiệt độ thấp, nhựa không đạt độ nhớt lý tưởng để bám chặt vào perimeter đã nguội một phần.
Giải pháp kỹ thuật xử lý triệt để
Để khắc phục khoảng trống giữa infill và outer wall một cách bền vững, cần tiếp cận theo hướng hiệu chỉnh tổng thể thay vì chỉ tăng một thông số duy nhất.
Trước hết, nên tăng dần infill overlap lên mức 20–30% và kiểm tra bằng bản in thử nhỏ. Việc tăng quá cao có thể gây phồng nhẹ thành ngoài, vì vậy cần điều chỉnh từng bước.
Song song với đó, giảm nhẹ tốc độ in giúp filament có đủ thời gian bám vào đường trước đó. Việc giảm khoảng 10–15% thường mang lại hiệu quả rõ rệt mà không làm tăng thời gian in quá nhiều.
Nhiệt độ đầu phun có thể tăng thêm 5–10°C so với mức đang sử dụng, đặc biệt khi in PLA hoặc PETG. Điều này giúp nhựa chảy đều và tạo liên kết tốt hơn tại vùng tiếp giáp.
Nếu nghi ngờ thiếu nhựa, cần kiểm tra lại calibration extrusion. In mẫu test flow và điều chỉnh flow rate về mức thực tế phù hợp thay vì giữ mặc định 100%.
Độ dày thành ngoài cũng nên được thiết lập theo bội số của đường kính nozzle. Ví dụ, với nozzle 0.4 mm, wall thickness nên là 0.8 mm hoặc 1.2 mm để slicer phân bổ đường in chính xác, tránh sinh ra khoảng dư không mong muốn.
Tối ưu cấu trúc để phòng tránh lâu dài
Việc phòng tránh lỗi infill không tiếp xúc outer wall nên được xem là một phần trong quy trình chuẩn hóa profile in 3D. Thay vì chỉnh sửa khi đã gặp lỗi, người dùng nên xây dựng sẵn profile tối ưu cho từng loại vật liệu.
Filament cần được bảo quản khô ráo vì độ ẩm cao có thể làm giảm khả năng bám dính giữa các lớp. Nozzle cũng nên được vệ sinh định kỳ để đảm bảo lưu lượng ổn định.
Khi in chi tiết chịu lực, nên cân nhắc tăng infill density và số lượng perimeter để đảm bảo cấu trúc liền khối, giảm phụ thuộc vào một vùng tiếp giáp duy nhất.
Khoảng trống giữa infill và outer wall trong in 3D không phải là lỗi hiếm gặp, nhưng lại thường bị đánh giá thấp. Bản chất của vấn đề nằm ở sự chồng lấn không đủ giữa phần lõi và thành ngoài, kết hợp với các yếu tố như tốc độ, nhiệt độ và lưu lượng đùn.
Khi hiểu rõ cơ chế hình thành, việc xử lý trở nên tương đối đơn giản: tối ưu infill overlap, kiểm soát extrusion, điều chỉnh nhiệt độ và tốc độ in hợp lý. Quan trọng hơn, người dùng nên xem đây là một phần trong quy trình kiểm soát chất lượng bản in thay vì chỉ sửa chữa tạm thời.
Nếu được hiệu chỉnh đúng cách, cấu trúc infill và outer wall sẽ liên kết thành một khối vững chắc, nâng cao đáng kể độ bền cơ học và chất lượng tổng thể của sản phẩm in 3D. Và ếu bạn đang cần tối ưu cấu hình in 3D chuyên sâu, lựa chọn máy in, vật liệu kỹ thuật hoặc giải pháp triển khai in 3D cho ứng dụng công nghiệp, hãy tham khảo thêm tại DETSA – đơn vị cung cấp thiết bị và giải pháp in 3D chuyên nghiệp, hỗ trợ kỹ thuật từ cơ bản đến cấp độ kỹ sư, giúp bạn đạt chất lượng bản in ổn định và chuẩn xác ngay từ khâu thiết lập hệ thống.